
 English
 русский
 Español
No. 200 Gaoxin RD, Shanghua St, Lanxi, Zhejiang, P. R China
El sistema de engranaje de piñón y cremallera de alta precisión de múl...
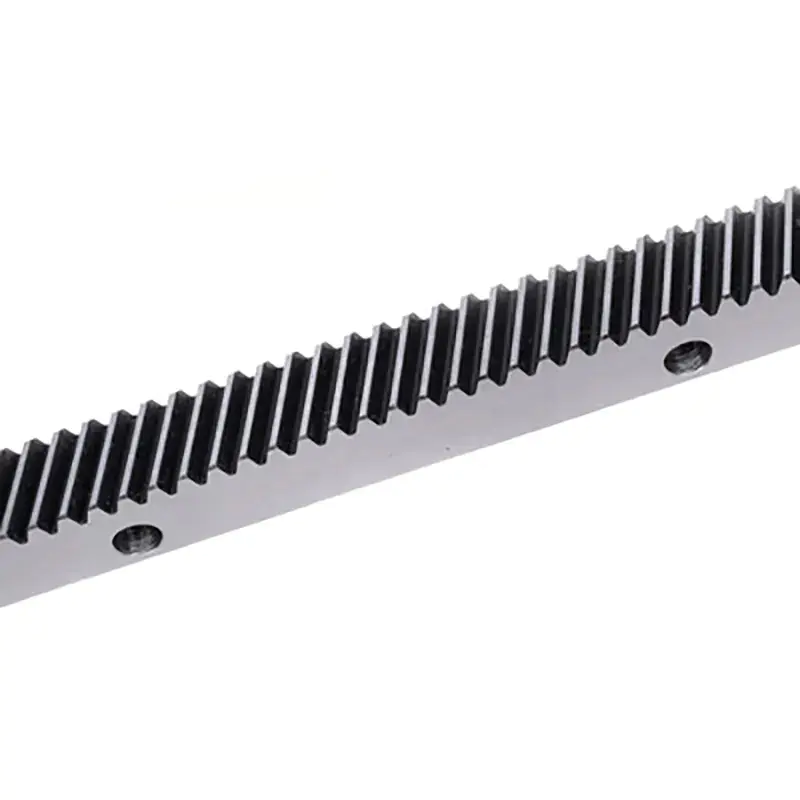
Ver detallesCremallera de engranajes CNC s: convierten el movimiento giratorio en movimiento lineal. Máquinas herramienta, líneas automatizadas, robótica, manipulación de materiales. El rendimiento depende de perfiles de dientes precisos, paso constante, rectitud y acoplamiento confiable con el piñón correspondiente. ¿Pequeños errores? Movimiento desigual, exceso de ruido, desgaste acelerado, problemas de posicionamiento. Cosas que no quieres que entren sigilosamente en una línea de producción.
El mecanizado CNC ayuda a controlar el movimiento de la herramienta y los parámetros de corte con programas repetibles. Pero la precisión no proviene únicamente de la máquina. Condición del material, configuración, acabado, inspección: todos tienen voz y voto. Haga que trabajen juntos y producirá bastidores que cumplan con los requisitos de la aplicación. Si se pierde uno, todo se resiente.
Mantener la precisión dimensional
Las máquinas CNC siguen trayectorias de herramientas programadas para producir piezas según dibujos y tolerancias. Para una cremallera, eso significa longitud total, rectitud, posiciones de los orificios de montaje, espacio entre dientes y perfil de los dientes. Los errores aquí complican la instalación o impiden el acoplamiento adecuado con el piñón.
Los programas repetibles reducen la variación entre piezas y lotes. Pero la programación no puede solucionarlo todo. La calibración, la rigidez del accesorio, el estado de la herramienta y los cambios de temperatura afectan los resultados. Verifique la configuración antes de la producción. Supervise las dimensiones críticas durante todo el recorrido. Las dimensiones consistentes son importantes, especialmente cuando los compradores necesitan bastidores intercambiables para varias máquinas o piezas de repuesto en el futuro.
Mejorar el perfil y el paso de los dientes
La geometría de los dientes influye en el contacto con el piñón, la suavidad de la transmisión, el juego y el desgaste. El paso es la distancia entre puntos correspondientes en dientes adyacentes. Los errores de tono individuales provocan una variación del movimiento local. Los errores acumulados afectan el posicionamiento en largas distancias de viaje.
El corte de engranajes controlado por CNC mantiene constante el espacio entre los dientes y el perfil. Dependiendo del diseño, los fabricantes utilizan fresado de engranajes, corte de formas y otros métodos específicos. El proceso correcto depende del módulo, el ángulo de presión, la longitud del estante, el material, el volumen de producción y las necesidades de precisión.
Los trabajos de alta precisión pueden necesitar un acabado adicional (esmerilado, por ejemplo) para alcanzar especificaciones más estrictas después del mecanizado o tratamiento térmico. Inspeccione la geometría de los dientes comparándola con el dibujo y con cualquier requisito de precisión de engranaje aplicable. Los compradores deben definir claramente las necesidades de desempeño. La tolerancia más estricta disponible no siempre es necesaria. A veces lo suficientemente bueno realmente es lo suficientemente bueno.
Reducir la variación entre tiradas de producción
El mecanizado CNC respalda la producción repetible a través de programas verificados y rutas de corte controladas. Una vez establecido el proceso, la misma secuencia se aplica a las partes posteriores. Menos variación de los ajustes manuales.
Lo que mantiene las cosas consistentes:
Estos controles necesitan operadores capacitados y procedimientos documentados. Herramientas desgastadas, compensaciones incorrectas, piezas de trabajo mal aseguradas: todavía producen bastidores defectuosos. El seguimiento del proceso sigue siendo esencial. No hay forma de evitarlo.
Gestión de Materiales y Tratamiento Térmico
El acero al carbono y el acero aleado son materiales comunes para las cremalleras de engranajes: resistencia, maquinabilidad y resistencia al desgaste decentes. Haga coincidir el grado con la carga, el entorno operativo, la vida útil esperada y el proceso de fabricación.
La dureza y la tensión residual afectan la estabilidad del mecanizado. Retire el material de una pieza de trabajo sometida a tensión, ya que puede distorsionarse. Corte acero endurecido y desgaste de herramientas. Algunas rejillas reciben un tratamiento térmico para aumentar la dureza de los dientes y la resistencia al desgaste. Pero el tratamiento también puede provocar cambios dimensionales.
Planifique la secuencia completa: mecanizado de desbaste, tratamiento térmico, mecanizado de acabado, inspección final. ¿Necesita molienda? Depende de los requisitos de precisión y los cambios dimensionales después del tratamiento.
| factores | Posible efecto | Control útil |
|---|---|---|
| Estado de los materiales | Distorsión durante el corte | Especificar grado y condición |
| Desgaste de herramientas | Deriva de las dimensiones de los dientes | Inspeccionar herramientas y establecer intervalos de reemplazo. |
| sujeción de piezas | Movimiento o deformación | Utilice fijaciones rígidas y sujeción adecuada. |
| Tratamiento térmico | Deformaciones o cambios dimensionales | Inspeccionar y terminar la máquina cuando sea necesario. |
| Estado de la máquina | Errores geométricos o de posicionamiento | Mantener y calibrar equipos. |
Mejorar el acabado y el contacto de la superficie
El acabado de la superficie afecta la fricción, la lubricación y el desgaste en el área de contacto de los dientes. Las superficies rugosas o irregulares aumentan la fricción y contribuyen al desgaste prematuro, especialmente en sistemas de alta velocidad o muy cargados.
Los fabricantes seleccionan estrategias de corte y operaciones de acabado según la aplicación. El fresado de precisión puede ser suficiente para algunos sistemas. El rectificado puede ser apropiado cuando se necesitan tolerancias más estrictas o mejores superficies dentales. Especificar acabado según necesidades funcionales y presupuesto. Las operaciones innecesarias añaden costos sin ofrecer beneficios de rendimiento significativos.
La lubricación y la alineación siguen siendo importantes después de la instalación. Incluso una cremallera bien terminada se desgasta rápidamente debido a una mala alineación del piñón, una lubricación inadecuada o contaminación.
Verificación de la precisión mediante inspección
La programación CNC por sí sola no demuestra que un bastidor terminado cumpla con las especificaciones. El desgaste de las herramientas, los cambios térmicos, los errores de configuración y el estado de la máquina afectan las dimensiones finales. La inspección verifica si el proceso de fabricación entregó lo requerido.
Dependiendo del diseño, los fabricantes utilizan máquinas de medición de coordenadas, equipos de medición de engranajes, calibres calibrados y medidores de rugosidad de superficies. Comprobaciones típicas: rectitud de la cremallera, dimensiones de montaje, perfil de los dientes, precisión del paso, acabado superficial especificado. Es posible que sea necesario realizar una prueba de dureza después del tratamiento térmico.
La inspección del primer artículo compara la pieza inicial con el dibujo. La inspección durante el proceso detecta las desviaciones tempranamente. La inspección final confirma la conformidad antes del envío. Los compradores deben solicitar registros de inspección adecuados cuando el rendimiento dimensional sea crítico.
Selección de un proveedor de cremalleras de engranajes CNC
Al evaluar a un proveedor, mire más allá del equipo CNC. Factores relevantes: experiencia en corte de engranajes, conocimiento del material, control del tratamiento térmico, capacidad de acabado, equipo de medición, procedimientos de calidad documentados. Los proveedores deben identificar las dimensiones críticas y explicar cómo las verificarán.
Proporcione la carga prevista, la velocidad de desplazamiento, el ciclo de trabajo, los requisitos de holgura, la disposición de montaje y el entorno operativo durante la cotización. Eso ayuda al fabricante a seleccionar un proceso apropiado y evitar tolerancias poco realistas o requisitos pasados por alto.
El mecanizado CNC mejora la precisión de la cremallera cuando la programación precisa está respaldada por configuraciones estables, materiales adecuados, acabado apropiado e inspección sistemática. Esta combinación ofrece una geometría de dientes consistente y un movimiento confiable en aplicaciones industriales. Ese es el punto: no sólo tener la máquina, sino saber cómo usarla.
El sistema de engranaje de piñón y cremallera de alta precisión de múl...
Ver detalles
El Engranaje de Piñón y Cremallera con Rueda de Arrastre de Sprocket e...
Ver detalles
El Engranaje de Piñón y Cremallera de Acero para Puertas Correderas co...
Ver detalles
El Engranaje de Piñón y Cremallera de Acero para Puertas Corredizas de...
Ver detalles
El Engranaje de Piñón y Cremallera de puerta corredera de acero inoxid...
Ver detalles
El Engranaje de Piñón y Cremallera Helicoidal de Accesorios Duraderos ...
Ver detalles
La cremallera recta de transmisión de grabado industrial es un compone...
Ver detalles
La cremallera de nylon para puertas correderas con dos agujeros de rie...
Ver detalles
